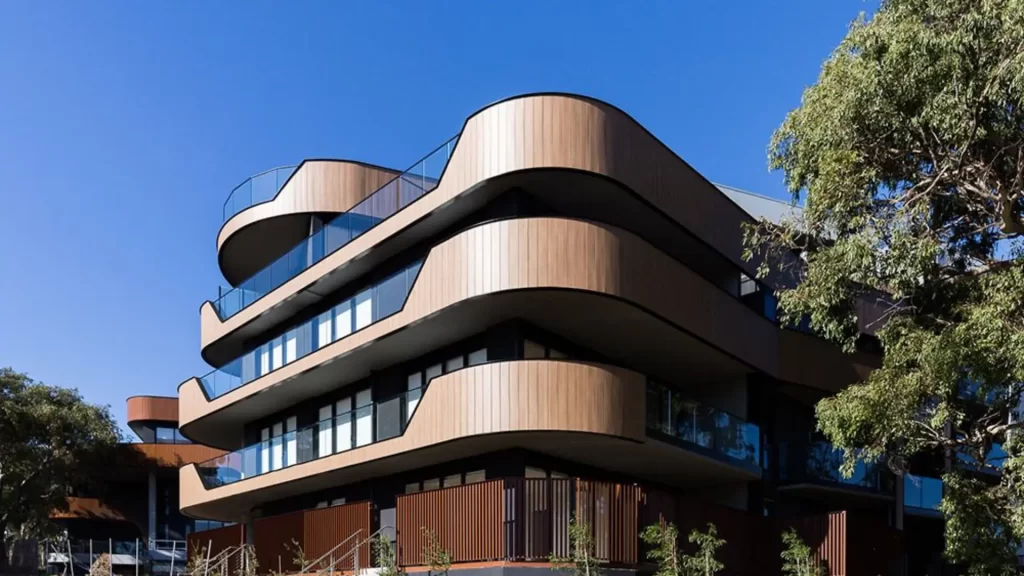
Вы когда -нибудь задумывались, как Алюминиевые панели Получите эту потрясающе реалистичную деревянную отделку? Магия, стоящая за этим, - это процесс, называемый Термическая переносная печать деревянного зерна. Это сложная техника, которая создает прочную, Красивая древесная эстетика на таких материалах, как алюминий, сталь, и MDF.

Фонд: С первого взгляда
Прежде чем мы погрузимся глубоко, Давайте посмотрим на ключевые параметры, которые определяют высококачественный процесс передачи зерна древесного зерна.
| Параметр | Спецификация |
| Применимые материалы | Металлические субстраты (Алюминиевый сплав, Оцинкованная сталь), Панельные субстраты (MDF, Плата частиц) |
| Качественные цели | Текстура чистого дерева (≥95% верность), сильная адгезия (≥4b при перекрестном тесте), Отличное сопротивление погоды (Нет затухания после 500 часов ультрафиолетового воздействия) |
| Основное оборудование | Танки перед лечением, Оборудование для порошкового покрытия, Теплопередача (вакуум/ролик), Заканчивая Сандерс |
| Ключевые материалы | Дегредер, фосфалирующий раствор (для металла), терморезорный порошок, бумага для переноса зерна (Домашний фильм, 40-60мкм), выпуск агента |
| Среда | Температура: 20-25° C., Влажность: 40%-60%, Без пыль мастерской (Концентрация пыли ≤0,1 мг/м³) |
| Производственный цикл | Единственная партия 100 куски (1200× 600 мм) берет примерно 8 часы. |
Этап 1: Дотошная предварительная обработка субстрата
Вы не можете построить отличный дом на слабым основании. Сходным образом, Идеальная отделка из дерева начинается с безупречно подготовленного материала. Шаги немного отличаются для металлических и деревянных панелей.
Для металлических субстратов (НАПРИМЕР., Алюминиевый сплав)
- Обезжиривание: Металл погружен в обезжиривающий агент (5%-8% концентрация) при 45-50 ° C для 15-20 Протоколы удаления всего машинного масла и отпечатков пальцев. Успешная обезжиривающая оставляет непрерывную водную пленку на поверхности.
- Полоскание: Часть дважды промывается чистой, Комната-температурная вода для 3 Минуты каждый раз, чтобы удалять остаточный обезжиритель.
- Фосфалирование: Затем металл помещается в фосфалирующий раствор (10%-12% концентрация) при 35-40 ° C для 10-12 минуты. Это создает микроскопическую фосфатную пленку (3-5мкм толщиной) это значительно улучшает коррозионную стойкость и адгезию краски.
- Сушка: Окончательно, субстрат сушат в духовке при 80-90 ° C для 20 минуты до тех пор, пока его содержание влаги не станет ниже 1%.
Для панельных субстратов (НАПРИМЕР., MDF)
- Шлифование: Поверхность панели отшлифована на наждачной бумаге с 180 громкой, Обеспечение поверхности совершенно плоская (Допуск ≤0,2 мм/2м).
- Удаление пыли: Воздух высокого давления (0.5-0.6МПА) Затем используется ткань для полного удаления всей шлифовальной пыли.
- Запечатывание: Прозрачный герметик наносится и отверждается в духовке при 60-70 ° C для 30 минуты. Это закрывает поры материала, предотвращение его поглощения влаги и деформации позже.
Нанесение базового слоя
После очистки и подготовки, базовый слой наносится. Это цветовой слой, который покажет через “темный” части деревянного зерна.
- Металл: Порошковое покрытие эпоксидного полиэфира (60-80мкм толщиной) электростатически применяется и вылечивается при 180-200 ° C для 15-20 минуты.
- Панели: Грунтовка на водной основе (30-40мкм толщиной) на роликах и сушат при 70-80 ° С для 40 минуты.

Этап 2: Процесс теплового переноса ядра ✨
Вот где происходит преобразование. Образец деревянного зерна, Напечатано на специальном домашнем фильме, переносится на подложку с покрытием базового покрытия с использованием тепла и давления.
1. Применение трансферной бумаги
Бумага для переноса древесного зерна разрезана до размера субстрата, оставив небольшую границу 5-10 мм. Печатная сторона крепко расположена к базовому слою и закреплена с помощью высокотемпературной ленты. Для изогнутых или сложных форм, Тепловой пистолет используется, чтобы помочь бумаге соответствовать контурам субстрата.
2. Операция теплопередачи
Есть два основных типа машин, используемых для этого шага:
Вакуумная теплопередача (для плоских или формных частей):
- Часть помещается в машину, и вакуумный насос создает сильное отрицательное давление (≤-0.09МПА) Чтобы убедиться в переносной бумаге в идеальном, воздушный контакт с подложкой.
- Машина нагревается до 160-180° C.. Процесс берет 20-25 минуты ниже 0,3-0,5 МПа давления.
- После цикла, часть охлаждается ниже 60 ° C, и трансферная бумага очищена, оставляя деревянные чернила зерно.
Машина для тепловой передачи типа ролика (для длинных профилей, таких как экстразии):
- Профиль с оболочкой бумаги подается между нагреваемыми роликами (170-175° C.) на скорости 1.5-2 м/мой.
- Давление от роликов (0.4МПА) мгновенно переносит шаблон, когда профиль проходит через.
- Бумага сразу отключается, когда профиль выходит из машины.
3. Первоначальная проверка качества
Сразу после удаления бумаги, Быстрая проверка проводится для проверки на:
- Полнота: Нет пропущенных пятен или разрывов в зерне.
- Цвет: Цвет равномерный и соответствует эталонному образцу (разница в цвете ΔE ≤1,5).
- Дефекты: Нет пузырьков или морщин.
Этап 3: Отделка и финальная проверка
Часть выглядит великолепно, Но это еще не сделано. Последний этап отделки и покрытия гарантирует, что он будет длиться годами.
Поверхностная отделка
- Шлифование: Края слегка отшлифованы с наждачной бумагой с 400 зернами, чтобы удалить шероховатость с границы бумаги.
- Уборка: Поверхность взорвана воздухом высокого давления и вытекает спиртом, чтобы удалить пыль, масло, или отпечатки пальцев перед последним верхним слоем.
Применение защитного верхнего слоя
Прозрачный верх, Ультрафиолетовые лучи, и погода.
- Металл: Используется фторуглеродообразное покрытие с фторуглеродом.
- Панели: Наносится полиуретановый прозрачный слой. Верхняя часть вылечивается в духовке, в результате, долговечная отделка (Твердость ≥3H) с отличной адгезией (≥4b).
Окончательный контроль качества
Каждая партия проходит строгое тестирование, чтобы обеспечить соответствие стандартам качества.
| Тестовый элемент | Метод | Стандарт принятия |
| Деревянное зерновое значение | Визуальное сравнение & Колориметр | ≥95% точность рисунка, разница в цвете ΔE ≤1,5 |
| Адгезия | Поперечный тест (ГБ/т 9286-1998) | ≤5% потеря покрытия после тестирования (4B класс) |
| Погодная сопротивление | Ультрафиолетовое испытание (ГБ/т 1865-2009) | Через 500 ч, ΔE ≤3,0, Нет трещин |
| Устойчивость к истиранию | Истирающий тестер (500г нагрузка, 1000 цикл) | Нет экспозиции подложки, глянцевое изменение ≤10% |
Устранение неполадок общих проблем
Даже в хорошо контролируемом процессе, Вопросы могут возникнуть. Вот быстрое руководство по решению общих проблем.
| Проблема | Общие причины | Решение & Профилактика |
| Пузыри после переноса | 1. Недостаточный вакуум. 2. Воздух в ловушке под бумагой. 3. Неровная поверхность субстрата. | Решение: Повторно валютируйте часть или уколоть пузырь, чтобы освободить воздух и повторно нанести тепло/давление. Профилактика: Убедитесь, что вакуумный насос работает правильно и сглаживает бумагу из центра наружу во время применения. |
| Размытое или выцветшее зерно | 1. Температура слишком низкая. 2. Время передачи слишком короткое. 3. Низкокачественная трансферная бумага. | Решение: Повысить температуру/время. Замените переносную бумагу. Профилактика: Регулярно калибровать датчики температуры машины и источник высококачественной бумаги с хорошей адгезией чернила. |
| Плохое покрытие адгезии | 1. Неполное обезжиривание (масло на поверхности). 2. Базовый слой не был полностью вылечен. 3. Верхний пальто несовместим с слоем переноса. | Решение: Часть должна быть раздета и переработана с стадии предварительной обработки. Профилактика: Проверьте обезжиривание с помощью теста на воду. Калибровать температуру духовки. Проверьте совместимость с верхним слоем заранее. |
| Деформация (Панельные субстраты) | 1. Температура переноса слишком высока. 2. Высокое содержание влаги на панели. 3. Охлажденный слишком быстро. | Решение: Спасение может быть невозможным. Профилактика: Используйте более низкую температуру переноса (160-165° C.) для панелей. Убедитесь, что панели надлежащим образом высушены (влага ≤1%). Используйте контролируемый, более медленный цикл охлаждения. |
Превратить теорию в шедевр: Партнер с Xtrametal
Понимание сложного процесса теплового переноса древесного зерна - это одна вещь; превращение его в потрясающую архитектурную реальность - это другое. Это требует опыта, точность, и неумолимое стремление к совершенству - квалификации Xtrametal оттачивались за все 32 годы.
Как глобальный лидер в области алюминиевых фасадов и систем Louber, работающих 100 страны, Мы не просто производим продукты; Мы создаем архитектуру “Искусство произведения”. Наша экспертиза принесла знаковые отели, стадионы, и торговые центры жизни по всему миру.
Позвольте вашему следующему проекту извлечь выгоду из нашего универсального сервиса-от бесплатных концепций дизайна до пользовательского производства и глобальной доставки, Мы управляем всем процессом для вас.